
 固德牌隔膜泵直供中心 - 嘉兴嘉卓机械(官方授权)
打胶水老是堵泵?老师傅教你高粘度物料隔膜泵选型的3个硬指标
做过化工和包装产线的人都知道,输送水或者稀溶剂随便拿台泵就能对付,但碰到胶水、树脂、硅胶这类高粘度物料,很多泵直接“罢工”。前几天有个做电子灌封胶的客户找过来,说他们之前用的泵打8000cps的环氧树脂,流量掉得厉害,膜片三天两头破。去现场一看,选型错得离谱——用了一台常规清水工况的气动隔膜泵去硬扛高粘物料。我们在嘉兴嘉卓机械科技有限公司(ldgme.com,固德牌隔膜泵直供中心,边锋机械授权的特约代理商)处理过太多这种案子,今天把压箱底的选型经验掏出来聊聊。
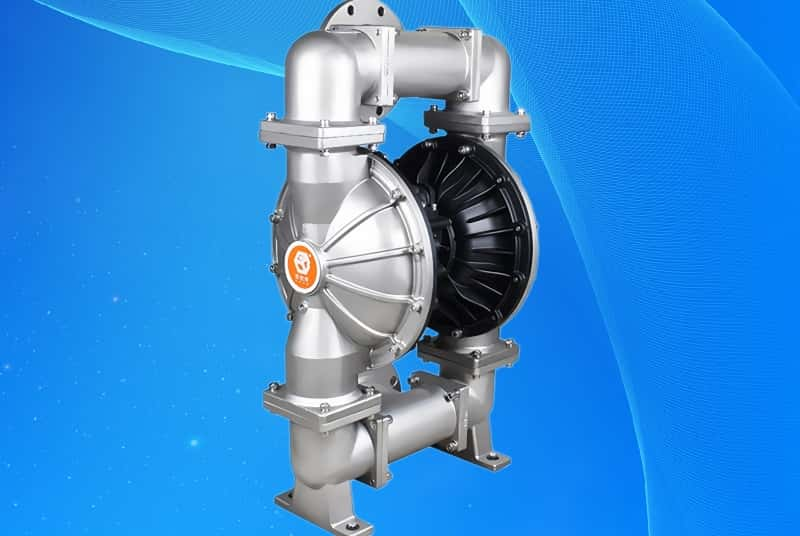
选型这事儿,别一上来就翻样本看流量曲线,那都是测清水得出的数据。打胶水,你得盯死三个核心点。
第一个是进出口口径和流道设计。很多人觉得泵越大越好,其实不然。高粘度胶水在管道里流动阻力极大,如果泵的进出口口径跟你现场管路不匹配,或者选了那种内部流道狭窄、拐弯多的型号,胶水在里面挤来挤去,剪切力一大,不仅流量上不去,还容易发热固化堵死流道。我们给客户配固德气动隔膜泵的时候,遇到粘度超过5000cps的物料,一般会建议把进出口放大一档,同时要求泵体内部流道尽量平滑。比如你原来打算用1寸口径的,打高粘胶水可能得换到1.5寸甚至2寸,让物料进出顺畅,憋压的情况自然就少了。
第二个是驱动方式的抉择,也就是选气动还是电动。这得看你胶水的脾气。如果是那种对剪切力极其敏感的聚氨酯胶或者厌氧胶,用电动隔膜泵转速一旦没控好,局部摩擦生热可能导致胶水提前交联固化,整台泵就废了。这时候气动隔膜泵的优势就出来了,它靠压缩空气驱动,动作相对柔和,而且可以通过调节气源压力来控制冲程频率,相当于无级调速。遇到特别稠的物料,把气压稍微调低一点,让膜片慢点动作,给胶水留足吸入的时间,泵腔才能填满,下一拍打出去的量才够。但如果你的车间没有稳定干净的气源,或者需要极高精度的定量输送,那就得上电动隔膜泵配合变频器来精细控制了。
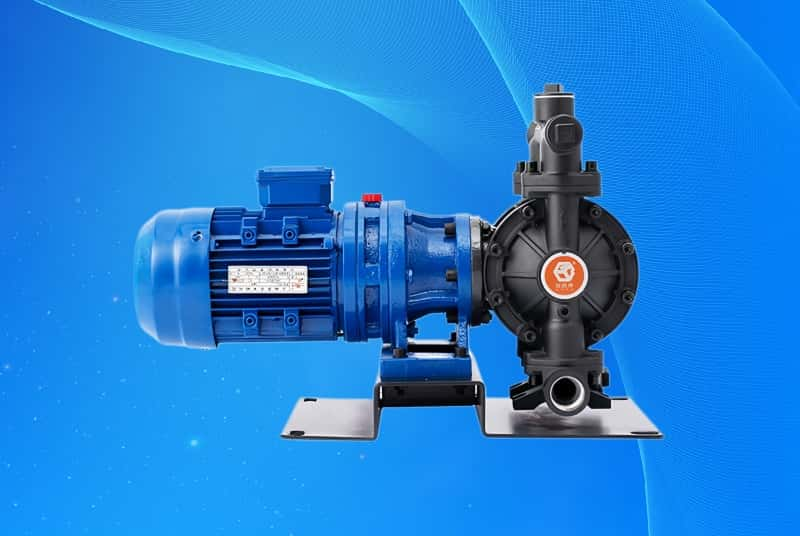
第三个容易被忽视的硬骨头,是膜片和泵体材质。别以为只有腐蚀性液体才挑材质。有些胶水含有微量溶剂,普通的丁腈橡胶膜片泡几天就发胀变形,密封失效后泵就打不出压力了。还有些双组份胶水混合后放热,温度一上来,劣质膜片直接变软撕裂。我们平时给客户做方案,一定会先要一份物料的MSDS(化学品安全技术说明书),看看里面到底含什么成分、工作温度区间是多少。打常规环氧树脂,聚四氟乙烯(PTFE)膜片比较稳妥;要是食品级的糖浆、果胶类高粘物料,那就得换成符合卫生标准的三元乙丙橡胶(EPDM)。泵体也一样,铸铁的便宜但怕某些酸性溶剂,不锈钢的耐造但成本高,工程塑料的轻便但得看耐温上限。材质选错,再好的泵型也是白搭。
讲个实操细节。很多客户买回泵装上去,发现吸不上料,第一反应是泵坏了。其实很多时候是吸程管太长或者太细。高粘度胶水自重沉、流动性差,吸程管最好控制在1.5米以内,越短越好,管径必须大于或等于泵的进口口径。有条件的话,把胶桶垫高,让物料靠重力自流进泵腔,比让泵硬抽要靠谱得多。
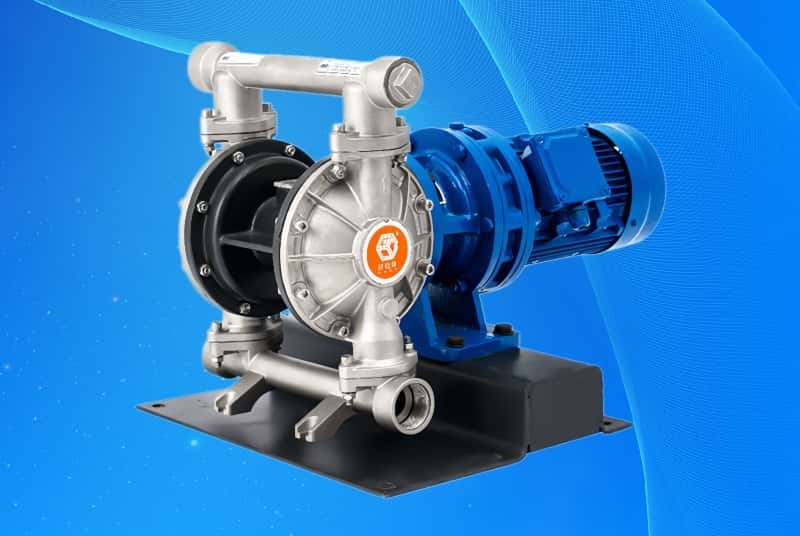
如果你正被高粘度物料输送折腾得头疼,不知道手里的胶水该配多大口径、什么材质的泵,可以找嘉兴嘉卓机械科技有限公司的技术人员聊聊。作为边锋机械授权的特约代理商,我们手里有固德全系列泵类产品的详细参数和过往各行各业的真实应用案例,不管是化工厂的树脂、食品厂的酱料还是环保行业的污泥,帮你把工况摸透,选出真正能长期稳定干活的设备。
Q1:打高粘度胶水时,气动隔膜泵出现“喘气”现象怎么办?
这通常是因为排气不畅或者供气量不足。高粘物料导致泵的运行阻力变大,需要的驱动力也更大。先检查气管是不是太细或者折弯了,确保进气量充足;其次可以适当调高减压阀的压力。如果物料实在太稠,可能需要加装辅助进料装置,比如料斗加压,帮泵一把。
Q2:固德隔膜泵打完胶水停机后,需要做哪些维护?
千万别直接关机走人。胶水一旦在泵腔里固化,下次开机膜片直接被扯烂。停机前必须用合适的溶剂或者清洗液把泵腔和管路里的残胶冲洗干净,直到排出来的全是清澈的清洗液为止。如果是容易结皮的胶水,哪怕停机半小时也要养成冲洗的习惯。

